


Palaute

Tekijä: FTM
Date: Sep 02, 2026
Hiekkavaluosat: prosessi, materiaalit, toleranssit ja ostonäkökohdat
Pyydä kolmea valimoa tarjoamaan sama 30 kg:n venttiilirunko, niin saat usein kolme eri hintaa, kolme erilaista toleranssilupausta ja kolme erilaista oletusta koneistusvarasta. Se ei ole huolimattomuutta; se tapahtuu, koska "hiekkavalu" kattaa useita muovausjärjestelmiä, joilla on hyvin erilaiset ominaisuudet. Lyhyt vastaus ostajille on tämä: hiekkavaluosat ovat yleensä kustannustehokkain reitti ääniin, keskisuurista suuriin metallikomponentteihin pienissä ja keskikokoisissa volyymeissä, edellyttäen, että muovausjärjestelmä, toleranssiluokka ja tarkastussuunnitelma sovitetaan osaan alusta alkaen.
Taloustiede selittää miksi. Hiekkamuotit maksavat murto-osan metallisuuttimesta, prosessi hyväksyy lähes minkä tahansa valuvan seoksen, ja käytännöllinen kokokatto mitataan tonneissa eikä kilogrammissa. Kompromissit ovat löysemmät valutoleranssit ja karheampi pinta, jotka molemmat hallitaan työstövaralla ja selkeällä spesifikaatiolla.
Mikä lasketaan hiekkavaluosaksi?
Hiekkavaluosa on mikä tahansa metallikomponentti, joka on muotoiltu kaatamalla sulaa metallia muottiin, joka on valmistettu tiivistetystä, sidotusta hiekasta, joka on muodostettu uudelleen käytettävän kuvion ympärille. Sydämet, jotka ovat ontelon sisään sijoitettuja hiekkamuotoja, luovat sisäisiä käytäviä ja onteloita, ja siksi prosessi käsittelee monimutkaisuutta hyvin: venttiilirungot virtausreiteillä, moottorikotelot jäähdytyskammioilla, putkiliitokset sisärei'illä ja vaihteistokotelot uritettuina.
Seosvalikoima on laaja: harmaa ja pallografiittirauta, hiili- ja niukkaseosteiset teräkset, ruostumaton teräs, alumiini ja kupariseokset, kuten messinki ja pronssi. Valmiit komponentit vaihtelevat muutamasta sadasta grammasta useisiin tonneihin. Valettu tuote määrittelee kaksi ominaisuutta. Mittatarkkuus on tyypillisesti ISO 8062 valutoleranssiluokissa CT9 - CT13, riippuen muottijärjestelmästä ja osan koosta, ja pinta kantaa muovaushiekan rakennetta. Tiivistyspinnat, poraukset ja laippapinnat tarvitsevat siksi työstövaran, joka on suunniteltu piirustusvaiheessa ja viimeistelty leikkaamalla.
Kuinka prosessi muodostaa osan ja sen kustannukset
Järjestys on helppo seurata: rakenna kuvio, muotoile muotin puolikkaat sen ympärille, aseta mahdolliset ytimet, kokoa muotti, kaada, jäähdytä, ravista, leikkaa sitten portit ja nousuputket ja puhdista valukappale. Kaupallisesti tärkeää on se, missä laatu ja hinta todella päätetään. Kuvion laatu ja jakoviivasuunnittelu asettavat perustan mittatarkkuudelle. Portailu ja nousu määräävät, jähmettyykö metalli kunnolla vai säilyttääkö kutistumishuokoisuuden. Jäähdytysnopeus vaikuttaa raerakenteeseen ja teräsvaluissa siihen, tarvitaanko lämpökäsittelyä. Jokainen ylimääräinen ydin, tiukennettu toleranssi tai koneistettu pinta lisää kustannuksia jossain ketjussa, minkä vuoksi valimoinsinöörin tarkastamat piirustukset tulevat usein takaisin halvemmalla, ei kalliimmaksi.
Yksityiskohtaiset ohjeet kuvion tekemisestä, muovauksesta, kaatamisesta ja irroittamisesta, katso tämä vaiheittainen selitys miten hiekkavalu toimii ja mitä osia se tuottaa .
Muovausjärjestelmät: Miksi hiekkavalu ei ole yksi prosessi
Kun toimittaja tarjoaa hiekkavaluosia, hinta ja saavutettava tarkkuus riippuvat suuresti numeron takana olevasta valujärjestelmästä. Savella ja vedellä sidottu vihreä hiekka on alan työhevonen: nopea, uudelleenkäytettävä ja halvin muottikohtaisesti, joka sopii yksinkertaisempiin osiin suurempina määrinä. Natriumsilikaatti, jota usein kutsutaan vesilasihiekoksi, kovettuu kovaksi, mittavakaaksi muottiin ja sitä käytetään laajalti teräsvaluissa. Furaani ja muut paistamattomat hartsihiekat kovettuvat kemiallisesti huoneenlämmössä, pitävät muotonsa hyvin ja parantavat viimeistelyä suuremmissa, monimutkaisemmissa valukappaleissa. Piidioksidisol-sidottu pintahiekka jalostaa muotin pintaa entisestään ja vähentää koneistukseen jäävää materiaalia.
Käytännön sääntö seuraa: mitä vaativampi geometria tai toleranssi, sitä tärkeämpää on muovausjärjestelmä. Useita järjestelmiä käyttävä valimo voi sovittaa menetelmän osaan sen sijaan, että pakottaisi jokaisen työn yhden rivin läpi, ja tätä joustavuutta kannattaa kysyä ennen tarjousten vertailua.
| Muovausjärjestelmä | Tyypillinen toleranssi (ISO 8062) | Tyypillinen valupinta | Soveltuu parhaiten |
|---|---|---|---|
| Vihreä hiekka (savisidottu) | CT11-CT13 käsin muovaus; CT9-CT11 konemuovaus | Noin Ra 12,5-25 mikronia | Yksinkertaisia osia suurempina määrinä alhaisin muottikustannuksin |
| Natriumsilikaatti (vesilasi) hiekka | CT10-CT12 | Noin Ra 12,5-25 mikronia | Teräsvalut ja suuremmat osat, jotka tarvitsevat lujaa, vakaata muottia |
| Furaani ja paistamaton hartsihiekka | CT9-CT11 | Noin Ra 6,3-12,5 mikronia | Suuremmat tai monimutkaisemmat valukappaleet pienissä ja keskisuurissa erissä |
| Silica sol sidottu pintahiekka | CT8-CT10 | Noin Ra 6,3-12,5 mikronia, finer texture | Osat, joissa viimeistely ja työstövara on kiristettävä |
Missä hiekkavaluosat ansaitsevat säilytyksensä
Venttiilien ja nesteiden ohjauskomponentit
Painelaitteet sopivat luonnollisesti. Seosteräksestä valmistetut hiekkavaluventtiilin osat, kuten rungot, kannet ja sulkimet, jättävät muotin runsaalla massalla ja viimeistellään CNC-työstyksellä tiivistyspinnat ja laippapinnat, joissa paineenpidätys ja vuotojen hallinta ovat tärkeimpiä. Valu kantaa kuormaa; koneistus takaa tarkkuuden.
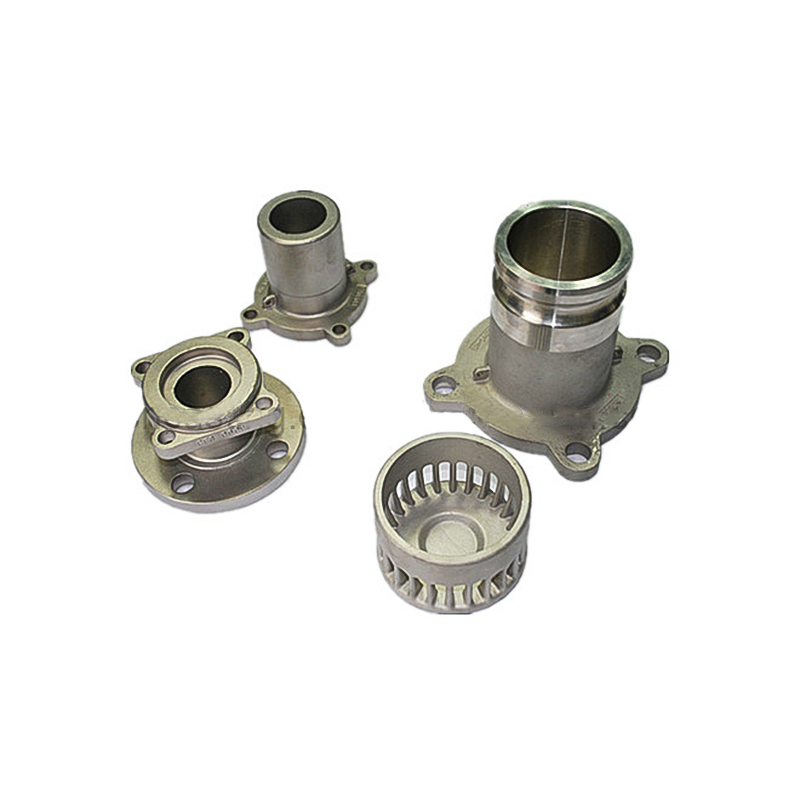 Seosteräshiekkavaluventtiilin osat Hiekkavaletut venttiilirungot, kannet ja sulkimet CNC-koneistetuilla tiiviste- ja laippapinnoilla, joissa valulujuus yhdistyy paineen säilyttämiseen ja vuotojen hallintaan vaadittavaan koneistustarkkuuteen. Näytä tuote →
Yleiset koneet ja voimansiirto
Hiekkavalusylinterit, moottorin osat, laakerikannet, laippa-akselit ja vaihteistokotelot hyödyntävät prosessin vapautta seinän paksuuden ja kokonaiskoon suhteen, kun taas koneistus tuo porauksia ja tasoja toleranssiin. Tässä myös talon sisäinen koneistus ja pinnoitus kannattavat, koska eri toimittajien välinen käsittely on usein tapa, jossa toleranssi ja läpimenoaika menetetään.
 Hiekkavalusylinterin työstö Hiekkavaletut hydraulisylinterit, jotka on viimeistelty omalla koneistuksella, tuovat reiät ja pinnat toleranssiin, mikä tarjoaa joustavuutta seinämän paksuuden ja koon suhteen moottori-, vaihteisto- ja raskaan kaluston sovelluksissa. Näytä tuote →
Laiva-, rakennus- ja maatalouslaitteistot
Teräshiekkavalut laivavarusteille, putkiliitososille, moottoripyörien komponenteille ja maatalouskoneiden osille täydentävät luettelon: sovellukset, jotka tarvitsevat sitkeyttä, suojaavia pinnoitteita ja luotettavia mekaanisia ominaisuuksia enemmän kuin kosmeettista viimeistelyä. Raskaiden laitteiden kohdalla sama logiikka pätee kuluviin osiin ja asennuskomponentteihin.
 Teräshiekkavalu merenkulun laitteille Kestävät teräshiekkavalut laivojen laitteistoihin ja putkiliitososiin, jotka sopivat sovelluksiin, joissa tarvitaan suojaavia pinnoitteita ja luotettavia mekaanisia ominaisuuksia kosmeettisen viimeistelyn sijaan. Näytä tuote →
Nyrkkisääntönä voidaan todeta, että jos osa on rautapitoista, muutaman kilon painavampaa tai sitä tarvitaan sellaisissa tilavuuksissa, jotka eivät oikeuta kovaa työkalua, hiekkavalu ansaitsee ensimmäisen lainauksen.
Kuinka hiekkavalua verrataan painevaluon ja sijoitusvaluon
Johtopäätös ensin: valitse hiekkavalu koon, rautaseosten ja pienten tai keskikokoisten volyymien mukaan; valitse painevalu ohutseinäisille, ei-rautapitoisille osille suuria määriä; ja valitse sijoitusvalu, kun tiukat toleranssit ja hienot yksityiskohdat oikeuttavat korkeamman kappalehinnan. Mikään näistä kolmesta ei ole yleisesti parempi, koska ne ratkaisevat erilaisia ongelmia.
Painevalussa käytetään pysyvää terässuulaketta, joten työkalut ovat kalliita, mutta kappalekohtaiset kustannukset laskevat jyrkästi volyymissa; se on suurelta osin rajoitettu alumiini-, sinkki- ja kupariseoksiin sekä koneeseen sopiviin osien kokoihin. Investointivalu tuottaa lähes verkon muotoisia komponentteja hienoilla yksityiskohdilla, mutta vaha- ja keramiikkaprosessi maksaa kappaleelta enemmän. Hiekkavalu sijaitsee vastakkaisessa kulmassa: minimaalinen työkaluinvestointi, lähes rajoittamaton metalliseosvalikoima ja laaja kokovalikoima löysemmällä valutarkkuudella, jonka ansiosta koneistus palautuu toiminnallisille pinnoille. Monet hankintaohjelmat käyttävät kaikkia kolmea rinnakkain ja kohdistavat hiekkavalut kehyksiin, koteloihin ja venttiilirungoihin, investointivalut monimutkaisiin pienempiin komponentteihin ja painevalut suurivolyymiin alumiinilaitteistoihin.
Mitä tulee vahvistaa ennen hiekkavalutilauksen allekirjoittamista
Ero sujuvan ja ongelmallisen tilauksen välillä näkyy yleensä spesifikaatiossa eikä metallissa. Ennen kuin sitoudut toimittajaan, kiinnitä seuraavat asiat:
- Toleranssiluokka ja koneistusvara. Nimeä standardi, kuten ISO 8062, ja toleranssiluokka piirustukseen ja merkitse, mitkä pinnat on koneistettu, jotta lainaukset ovat aidosti vertailukelpoisia.
- Muovausjärjestelmä ja sideaine. Kysy, oletetaanko lainauksessa vihreää hiekkaa, natriumsilikaattia, hartsia tai piidioksidisoolia vasten olevaa hiekkaa; valinta muuttaa sekä hintaa että saavutettavaa viimeistelyä.
- Materiaalin tarkastus. Määritä seosstandardi, vaadi mekaaninen testitanko jokaista lämpöä varten ja pyydä kemiallisen koostumuksen raportointia.
- Tarkastuksen laajuus. Sovi mittatarkastuksesta ja visuaalisista kriteereistä sekä magneettisista hiukkasista tai ultraäänitestauksesta painetta säilyttäville tai turvallisuuden kannalta kriittisille alueille.
- Valun jälkeinen tähtäin. Ilmoita, kuka suorittaa lämpökäsittelyn, koneistuksen, pinnoituksen ja maalauksen ja mitkä asiakirjat, kuten mittaraportit ja materiaalitodistukset, toimitetaan tavaroiden mukana.
- Ensimmäisen artikkelin hyväksyntä. Piirustusta vastaan hyväksytty näyte estää useimmat riidat myöhemmin erässä.
Työskentely mukautetun hiekkavalutoimittajan kanssa
Hiekkavalu palkitsee tavarantoimittajat, jotka pitävät sitä prosessina, joka pitää suunnitella pelkän kaatamisen sijaan, ja merkit on helppo havaita: toimittaja kysyy osan työkuormasta ja huoltoympäristöstä, ehdottaa valujärjestelmää nimeämisen odottamisen sijaan ja mainitsee koneistuksen ja pinnoituksen osana samaa suunnitelmaa. Vuodesta 2003 lähtien Ningbo Hansheng Machinery Parts Co, Ltd, joka toimii myös nimellä Ningbo Yifei Machinery Parts Co., Ltd. , on toimittanut räätälöityjä valukappaleita ja takeita 5 000 neliömetrin tehtaalta Ningbossa, Kiinassa, ja se toimii ISO 9001 -laadunvarmistusjärjestelmän alaisina. Koneistus, lämpökäsittely ja pintapinnoitus hoidetaan itse, ja suurin osa tuotteista viedään Eurooppaan ja Pohjois-Amerikkaan.
Jos hankit hiekkavaluosia, tehokkain lähtökohta on piirustus, johon on merkitty selkeästi toleranssit, määrät ja sovelluksen yksityiskohdat. Pätevä toimittaja vastaa suositellulla muovausjärjestelmällä, koneistussuunnitelmalla ja tarjouksella, jota voit verrata rivi riviltä, ja tästä vertailusta löytyy todelliset säästöt.
Valittu laakerinäyttö


Yhteystiedot
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Tuotteet Linkit
Tuotteet Linkit
Ota yhteyttä
Tekijänoikeus ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Kaikki oikeudet pidätetään
 Mukautetut painevalujen valmistajat
