


Palaute

Tekijä: FTM
Date: Aug 19, 2026
Kaivoskoneiden valuosien opas: materiaalit, prosessit, laatu ja hankinta
55-tonninen kaivinkone kivilouhoksessa menettää kauhan hampaan toisessa työvuorossa. Kuljettaja tuntee kaivuvoiman laskevan, huoltohenkilöstö käyttää 45 minuuttia hampaan vaihtamiseen ja vaihtokohde luistaa. Kun tämä toistuu useissa koneissa, suunnittelemattomat pysähtymiset tulevat vakavaksi kustannuksiksi. Tavanomainen syy ei ole huono onni, vaan valuosa, joka on valittu sovittamatta materiaalia ja valmistusprosessia todelliseen käyttöön.
Kaivoskoneiden valuosat kauhan hampaista ja sovittimista kuluviin vuorauksiin, pumppukoteloihin ja vaihteistokoteloihin eivät ole hyödyketuotteita. Seoskemia, mikrorakenne, lämpökäsittely ja koneistustarkkuus määräävät, kuinka kauan kone pysyy tuottavana ja mitä kukin käyttötunti maksaa. Tämä opas kattaa tärkeimmät valuosien tyypit, niiden valmistukseen käytetyt prosessit, parhaiten toimivat materiaalit ja toimittajan pätevyyden, joka on tarkistettava ennen tilaamista.
Miksi kaivoskoneiden valuosat ovat laitteiden luotettavuuden selkäranka
Kaivoslaitteet toimivat teollisuuden ankarimmissa kuormitusolosuhteissa. Hiomamalmi, putoava kivi, korkeapaineinen hydrauliikka ja tärinä iskevät samoja pintoja joka vuorossa. Valuosat vaimentavat suuren osan tästä rangaistuksesta, koska valu mahdollistaa geometrian seuraamisen kuormitusreitillä ja materiaalin mukautuvan kulumismekanismiin.
Johtopäätös on yksinkertainen: arvioi valukappaleita käyttötuntihinnan, ei ostohinnan mukaan. Kauhahammas, joka maksaa 20 prosenttia enemmän mutta kestää kaksi kertaa pidempään, alentaa kokonaiskustannuksia kaivettua tonnia kohden. Sama logiikka pätee murskaimen vuorauksiin, pumppujen runkoon ja venttiilin osiin.
Valukappaleet ovat myös rakenteellisia. Vaihteiston kotelot pitävät laakerien kohdistuksen, pumpun rungot sisältävät korkean paineen ja adapterit siirtävät kaivuvoiman kauhan huuleen halkeilematta. Siksi sisäinen laatu, mukaan lukien huokoisuus, kutistuminen, sulkeumat ja piilohalkeamat, on yhtä tärkeää kuin mittatoleranssi.
Kaivoskoneiden tärkeimmät valuosat ja niiden toiminnot
Erityyppiset valetut osat epäonnistuvat eri tavoin. Vikatilan ymmärtäminen kaventaa materiaali- ja prosessivalintoja ennen tarjousten vertailua.
| Osa perhettä | Sovellus | Tyypillinen materiaali | Päävikatila |
|---|---|---|---|
| Kauhan hampaat ja adapterit | Kaivinkoneen ja kuormaimen kauhat | Mangaaniteräs, niukkaseosteinen teräs | Hankaava kuluminen, iskumurtuma |
| Käytä vuorauksia ja murskaimen osia | Murskaimet, kourut, suppilot | Korkea kromi rauta, seosteräs | Kuluminen, eroosio |
| Pumpun ja venttiilin rungot | Lietejärjestelmät, hydraulipiirit | Pallorauta, valuteräs, ruostumaton teräs | Kavitaatio, korroosio |
| Vaihteiston ja moottorin kotelot | Kuljetinkäytöt, vinssikäytöt | Valurauta, pallografiittirauta | Väsymishalkeilu, vääntymä |
| Juoksupyörät ja kulutusrenkaat | Lietepumput, myllypiirit | Korkeakromirautaa, ruostumatonta terästä | Kulumista, korroosiota |
Kauhan hampaat ja sovittimet ovat näkyvin luokka, koska ne koskettavat suoraan maahan. Adapteri siirtää kaivuvoiman hampaasta kauhan huuleen, kun taas hammas on vaihdettava kärki, joka on suunniteltu kulumaan uhrautuvasti. Jos hammas ja sovitin eivät sovi oikein, liike liitännässä nopeuttaa kulumista ja voi halkeilla sovittimen. Tilaus valukauhan adapterit kaivinkoneen kauhoille ja saman valimon yhteensopivilla hampailla vältetään sovitusongelmat, joita ilmenee, kun komponentit tulevat eri lähteistä.
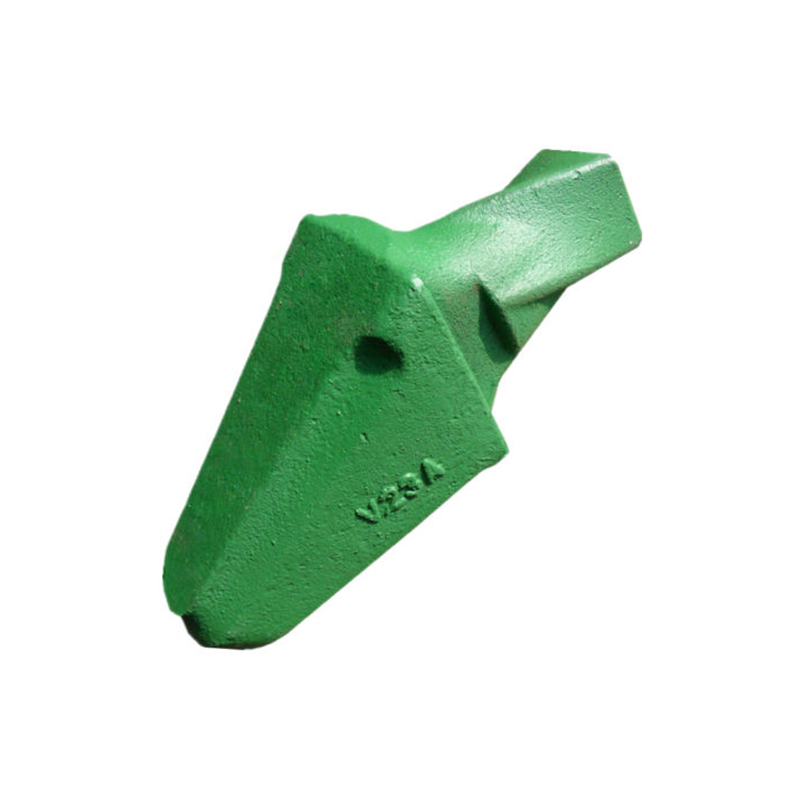 Mukautetut valukauhaadapterit kauhahampaiden valmistajille, tehdas - Ningbo Ningbo Hansheng Machinery Parts Co., Ltd. on Kiinassa räätälöityjä Casting Bucket Adaptereita kauhan hampaiden valmistajille ja Casting Bucket Adapte... Näytä tuote →
Kuluvat vuoraukset ja murskaimen osat suojaavat kalliita laitteita hankaavalta malmelta. Runsaskrominen rauta tarjoaa erinomaisen liukuvan kulutuskestävyyden, mutta rajallisen sitkeyden, kun taas mangaaniteräs kovettuu iskun vaikutuksesta ja säilyttää sitkeän ytimen. Oikea materiaali riippuu siitä, onko hallitseva mekanismi hankaus vai suurienerginen isku.
Pumpun ja venttiilin rungot kohtaavat eroosiota, korroosiota ja painetta. Venttiilin rungon sisäinen huokoisuus voi vuotaa paineen alaisena ja pysäyttää hydraulipiirin. Näille osille prosessin ohjaus ja tarkastus ovat yhtä tärkeitä kuin materiaalilaatu.
Kaivoskoneiden osissa käytetyt valuprosessit
Valuprosessi asettaa rajat geometrialle, toleranssille, pintakäsittelylle ja kustannuksille. Kolme reittiä kattaa useimmat kaivoskoneen osat, ja lähes jokainen valu vaatii jonkin verran koneistusta jälkeenpäin.
Hiekkavalu suurille ja kestäville osille
Hiekkavalu on joustavin ja taloudellisin tapa suurille koteloille, rungoille ja yksinkertaisille kulutusosille. Muotit valmistetaan sidotusta hiekasta, prosessi hyväksyy monenlaisia materiaaleja ja komponenttien paino voi vaihdella muutamasta kilosta useisiin tonneihin. Toleranssit ovat kohtalaisia, joten kriittiset pinnat vaativat yleensä koneistuksen. Se sopii kertaluonteisiin varaosiin ja tuotantoeriin.
Investointivalu monimutkaisille ja tiukoille osille
Investointivalussa, jota kutsutaan myös kadonneeksi vahavaluksi, käytetään vahakuvion ympärille rakennettua keraamista kuorta. Se tuottaa lähes verkon muotoisia osia, joissa on monimutkaiset kulkuväylät, sileämmät pinnat ja tiukempi mittojen hallinta kuin hiekkavalulla. Kaivossovelluksia ovat muun muassa adapterit, liittimet, pienet kotelot ja osat, joiden geometria on vaikea työstää. Prosessi säätelee myös seoksen koostumusta tarkasti, mikä pitää kovuuden yhtenäisenä erästä toiseen.
Koneistus valun jälkeen tarkkuusliitäntöjä varten
Harvoja valukappaleita käytetään täsmälleen valettuina. Asennuspinnat, reiät, kierteet ja tiivistyspinnat vaativat CNC-työstöä täyttääkseen nykyaikaisten laitteiden toleranssit. Sekä läpimenoaika että laaturiski laskevat, kun valu ja koneistus koordinoidaan yhdessä laitoksessa. Esimerkiksi meidän seosteräksestä valmistettujen kaivoskoneiden osat, jotka on viimeistelty CNC-työstyksellä yhdistää valun lähes verkkomuodon koneistuksen toiminnalliseen tarkkuuteen.
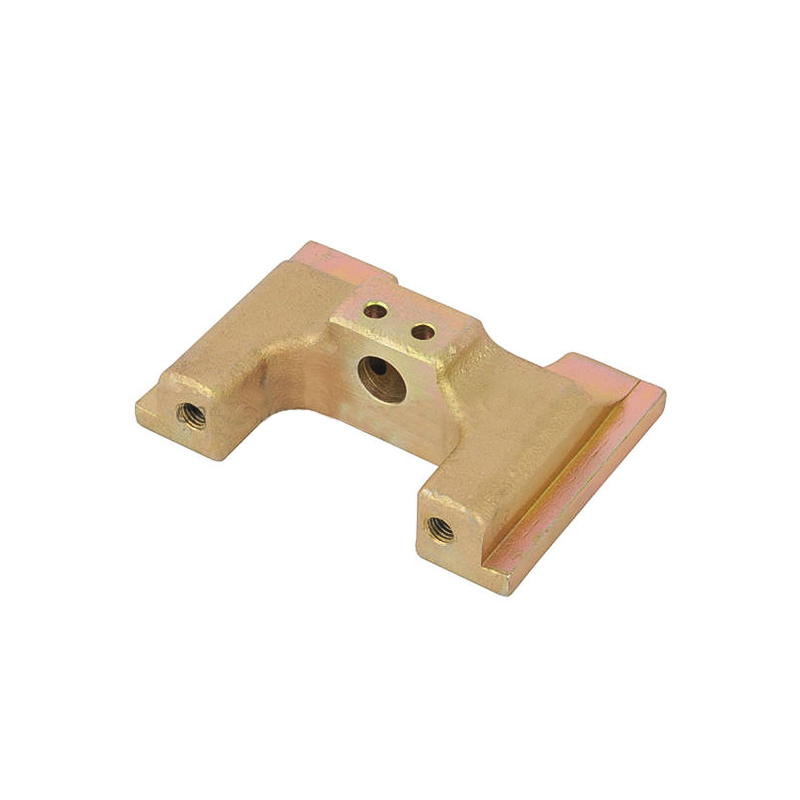 Mukautetut seosteräksen työstöosat / kaivoskoneiden osat / rakennuskoneet Ningbo Hansheng Machinery Parts Co., Ltd. on Kiinan räätälöity seosteräksen työstöosien / kaivoskoneiden osat / rakennuskoneiden lisävarusteet... Näytä tuote →
Takominen valittuja iskunkestäviä komponentteja varten
Casting ei aina ole paras reitti. Korkeaa vetojännitystä ja toistuvia iskuja kantavat komponentit, kuten raskaat akselit, hammaspyörät ja jotkin rakenneosat, hyötyvät takomisesta, koska raerakenne seuraa kuormitusreittiä. Monet kaivoslaitteiden rakentajat yhdistävät valuosat kuluviin osiin taotut kaivos- ja rakennuskoneiden osat rakenneosille. Toimittaja, jolla on molemmat prosessit, voi suositella edullisempaa reittiä yksittäisen menetelmän edistämisen sijaan.
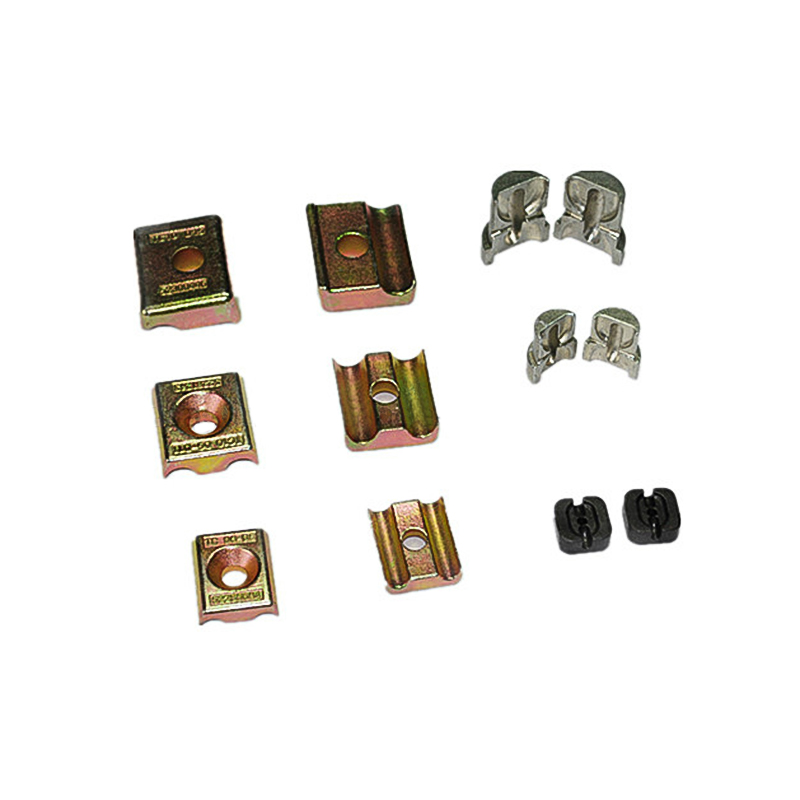 Räätälöidyt kaivos- ja rakennuskoneiden osat taontavalmistajilta, tehdas Ningbo Hansheng Machinery Parts Co., Ltd. on Kiinan räätälöityjä kaivos- ja rakennuskoneiden osia taontavalmistajilta sekä kaivos- ja ... Näytä tuote →
Materiaalit, jotka määrittävät kulumisen ja luotettavuuden
Prosessin jälkeen materiaalilaatu on suurin tekijä käyttöiässä. Materiaalin sovittaminen kulumismekanismiin on arvokkaampaa kuin pelkkä kovan laadun pyytäminen.
| Materiaali | Tärkeimmät ominaisuudet | Tyypilliset osat |
|---|---|---|
| Austeniittista mangaaniterästä | Työstökovettuu iskun vaikutuksesta, suuri sitkeys | Kauhan hampaat, murskaimen leuat, harmaatangot |
| Vähäseostettu teräs (30CrMo, 42CrMo) | Suuri lujuus, hyvä väsymiskestävyys sammutuksen ja karkaisun jälkeen | Adapterit, vaihteet, rakennevalut |
| Korkea kromi valurauta | Erittäin korkea kulutuskestävyys, pienempi sitkeys | Käytä vuorauksia, juoksupyöriä, vasaran kärkiä |
| Pallorauta | Hyvä lujuus, työstettävyys ja iskunkestävyys | Pumppukotelot, kannattimet, vaihteistot |
| Ruostumaton teräs | Korroosionkestävyys ja hyödyllinen kulumiskyky | Venttiilirungot, lietteenkäsittelyosat |
Kaksi esimerkkiä selittää logiikkaa. Murskaimen leuassa austeniittista mangaaniterästä on vakiona, koska jokainen iskutyö kovettaa pinnan samalla kun ydin pysyy sitkeänä ja halkeilunkestävänä. Lietepumpun siipipyörässä hallitsee hienohiukkashankaus, joten korkeakromipitoinen rauta on yleensä parempi, vaikka se on hauraampaa. Väärä materiaaliperhe lyhentää käyttöikää ja voi vaarantaa viereiset komponentit.
Lämpökäsittely viimeistelee ominaisuudet. Karkaisu ja karkaisu kovettavat niukkaseosteisia teräsvaluja, vesikarkaisu kehittää mangaaniteräksen työstökarkaisukykyä ja hehkutus parantaa valuraudan työstettävyyttä. Luotettava toimittaja ilmoittaa lämpökäsittelyn eritelmät ja tarkastaa valmiiden osien kovuuden.
Kuinka valita kaivoskoneiden valuosat
Oikean osan valitseminen ei ole vain piirustuksen sovittamista. Se tarkoittaa metalliseoksen sovittamista kulumismekanismiin, prosessin sovittamista geometriaan ja toimittajan yhteensovittamista tarvitsemiesi laatutodistusten kanssa.
- Määritä käyttöolosuhteet. Ennätä kivilaji, iskuenergia, hankauskyky, kosteus, lämpötila ja kaikki syövyttävät aineet.
- Ilmoita materiaalin laatu valimolla. Sovi kemiallisen koostumuksen vaihteluväli ja tavoitekovuus sen sijaan, että käytät epämääräistä kuvausta, kuten kulutusta kestävää terästä.
- Tunnista kriittiset mitat. Merkitse työstettävät poraukset, pinnat ja kierteet ja ilmoita kokoonpanoon vaikuttavat toleranssit.
- Pyydä tarkastustodistus. Kemialliset analyysit, kovuustestit, mittaraportit ja ainetta rikkomattomat sisäisten vikojen testit tulee sisällyttää toimituspakettiin.
- Suunnittele varasto ja toimitusaika. Kauhan hampaat ja vuoraukset ovat kulutusosia, joten luotettava läpimenoaika voi olla edullisempaa kuin alhainen yksikköhinta.
- Tarkista laatujärjestelmä. ISO-sertifioidut prosessit, materiaalien jäljitettävyys ja johdonmukainen dokumentointi vähentävät kenttävikojen riskiä.
Sama tarkistuslista pätee koko raskaaseen teollisuuteen. Kun ostat osia uuteen koneeseen tai vaihdat toimittajaa, tärkeimmät valintanäkökohdat raskaiden koneiden osissa voi auttaa sinua jäsentämään kyselyn ja vertailla tarjouksia samalla perusteella.
Mitä etsiä kaivoslaitteiden valutoimittajalta
Toimittajan kyvykkyys on yhtä tärkeä kuin itse osa. Kaivostoiminnalla ei ole varaa yrityksen ja erehdyksen kokeiluun, joten valimon on säilytettävä laatu erien ja vuosien ajan.
- Prosessin kattavuus yhdessä tehtaassa: työkalut, valu, lämpökäsittely, koneistus ja pintakäsittely vähentävät luovutuksia ja nopeuttavat ongelmanratkaisua.
- Dokumentoitu laatujärjestelmä: ISO-sertifiointi, sisäiset menettelyt ja tarkastusraportit, jotka voit tarkastaa.
- Vientikokemus: Pohjois-Amerikan ja Euroopan asiakkaille säännöllisesti toimittava toimittaja ymmärtää kansainvälisten projektien dokumentaatio-, pakkaus- ja viestintävaatimukset.
- Tekninen tuki: toimittajan tulee kommentoida valutettavuutta, ehdottaa materiaaliparannuksia ja ehdottaa suunnittelumuutoksia ennen työkalujen tekemistä.
- Joustavat eräkoot: kaivosyritykset tarvitsevat sekä pieniä vaihtomääriä että suurempia tuotantosarjoja.
Hyvin suunnitelluilla komponenteilla on suora vaikutus käytettävyyteen. Alan esimerkit osoittavat sen kaivoskoneiden valuosat voivat parantaa merkittävästi käyttöaikaa lyhentämällä huoltovälejä. Valimo, joka on jo ratkaissut samankaltaisia kaivos- ja rakennuskoneiden ongelmia, pystyy yleensä tunnistamaan omat riskisi ennen kuin teet sen.
Käytännön johtopäätös on suoraviivainen. Määritä kaivoskoneiden valuosat samalla tavalla kuin mikä tahansa muukin suunniteltu komponentti: määritä tehtävä, valitse materiaali ja prosessi, tarkista laatutodisteet ja tee yhteistyötä valmistajan kanssa, joka valaa, koneistaa ja tarkastaa saman katon alla. Tämä lähestymistapa alentaa käyttötuntikohtaisia kustannuksia ja pitää laitteet saatavilla.
Valmistaja, kuten Ningbo Hansheng Machinery Parts Co., Ltd., sopii tähän profiiliin. Se sijaitsee Kiinan Ningbossa ja on vientiin suuntautunut valimo ja takomo, jossa on valu, taonta, CNC-koneistus ja pintakäsittely yhdessä laitoksessa. Tarvitsetpa sitten valettuja kauhan hampaita, koneistettuja sovittimia tai taottuja rakenneosia, yksi vastuullinen kumppani yksinkertaistaa hankintaa ja vähentää halpojen valukappaleiden piilokustannuksia.
Valittu laakerinäyttö


Yhteystiedot
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Tuotteet Linkit
Tuotteet Linkit
Ota yhteyttä
Tekijänoikeus ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Kaikki oikeudet pidätetään
 Mukautetut painevalujen valmistajat
