


Palaute

Tekijä: FTM
Date: Sep 22, 2026
Metallin valu: Vaiheittainen opas prosesseihin, menetelmiin ja vinkkeihin
Metallin valu on yksi maailman vanhimmista valmistustaidoista, ja se on edelleen yksi hyödyllisimmistä. Venttiilien rungoista ja pumpun siipipyöristä maatalousvaihteisiin ja kaivinkoneen kauhan hampaisiin – tuhannet teollisuusosat alkavat elää sulana metallina, joka kaadetaan huolellisesti muotoiltuun muottiin. Olemme valmistaneet räätälöityjä valukappaleita ja takeita tehtaallamme Ningbossa, Kiinassa vuodesta 2003 lähtien, ja tässä oppaassa selitämme, kuinka metallia valataan vaihe vaiheelta – samoja perusperiaatteita, joita insinöörimme soveltavat joka päivä, selkeällä kielellä kirjoitettuna.
Mitä metallin valuminen tarkoittaa?
Metallivalu on prosessi, jossa metalli sulatetaan nestemäiseen tilaan, kaadetaan onttoon muottiin, joka kantaa valmiin osan negatiivista muotoa, ja annetaan sen jäähtyä ja jähmettyä. Kun metalli on kovettunut, muotti avataan tai rikotaan ja valukappale puhdistetaan, tarvittaessa lämpökäsitellään, koneistetaan ja tarkastetaan.
Valua arvostetaan, koska se tuottaa muotoja, joita olisi vaikeaa, hidasta tai tuhlausta työstää kiinteästä tankomassasta. Yhdessä valukappaleessa voidaan yhdistää laipat, ulokkeet, sisäkanavat ja lakaisukäyrät, jotka muuten joutuisi hitsaamaan yhteen useista kappaleista. Se toimii myös useiden metalliseosten – rauta, hiiliteräs, seosteräs, ruostumaton teräs, alumiini, messinki ja pronssi – kanssa, ja se skaalautuu taloudellisesti kourallisesta prototyypeistä satoihin tuhansiin osiin.
Oikean valuprosessin valinta
Ennen kuin metalli sulatetaan, tärkein päätös on se, mikä valuprosessi sopii osallesi, volyymillesi ja budjettiisi. Kolme useimmin käyttämäämme menetelmää ovat hiekkavalu, sijoitusvalu ja painevalu, ja jokaisella on erilainen makea paikka:
| Prosessi | Soveltuu parhaiten | Pinnan viimeistely ja tarkkuus | Suhteellinen työkalukustannus |
|---|---|---|---|
| Hiekkavalu | Suuret, raskaat tai pienet tai keskikokoiset osat rautaa, terästä ja alumiinia | Hyvä | Matala |
| Sijoitusvalu | Monimutkaiset, tarkkuusosat teräksestä, ruostumattomasta teräksestä ja seoksista | Erinomainen | Keskikokoinen |
| Painevalu | Suuret pienet osat alumiinista, sinkistä ja messingistä | Erinomainen | Korkea |
Peukalosääntönä on, että valitse hiekkavalu isommille osille ja kohtalaisille tilavuuksille, investointivalu, kun geometria ja tarkkuus vaativat, ja painevalu, kun tarvitset erittäin suuria määriä pienempiä ei-rautapitoisia komponentteja.
Metallin valu vaihe vaiheelta
Vaihe 1: Luo malli ja kuvio
Jokainen valu alkaa piirtämisellä tai 3D-mallilla. Tästä mallista valimo tekee kuvion: kappaleen fyysisen jäljennöksen, joka on tarkoituksella tehty hieman ylisuureksi kompensoimaan metallin kutistumista jäähdytyksen aikana ja jättämään työstövaraa kriittisille pinnoille. Hiekkavalussa kuvio on yleensä puuta, hartsia tai metallia; sijoitusvalussa se on vahakopio, joka on ruiskutettu alumiinisuuttimeen. Vuosien valimokokemus todella osoittaa näiden korvausten saamisen oikein.
Vaihe 2: Valitse metalli
Valitsemasi seos määrittää lujuuden, kulutuskestävyyden, korroosionkestävyyden, painon, työstettävyyden ja hinnan. Harmaa rauta vaimentaa tärinää, mikä sopii moottorin osiin; ruostumaton teräs kestää korroosiota meri- ja nesteiden käsittelyympäristöissä; seosteräkset, kuten 42CrMo, kantavat raskaita, toistuvia kuormia hammaspyörissä ja akseleissa. Sovita metalli aina osan käyttöolosuhteisiin mieluummin kuin pelkän hinnan mukaan.
Vaihe 3: Rakenna muotti
Hiekkavalussa valmistettu hiekka tiivistetään kuvion ympärille pullon sisällä. Kuvio poistetaan, jolloin jäljelle jää onkalo, ja kanavia, joita kutsutaan porteiksi ja nousuputkiksi, lisätään sulan metallin kuljettamiseksi ja valun syöttämiseksi sen kutistuessa. Sijoitusvalussa vahakuviot kootaan puun päälle, pinnoitetaan toistuvasti keraamisella lietteellä, kunnes muodostuu kova kuori, ja kuumennetaan sitten vahan sulattamiseksi. Painevalussa muotti on tarkkuuskoneistettu teräsmuotti, joka on rakennettu kestämään kymmeniä tuhansia laukauksia.
Vaihe 4: Sulata ja kaada
Metalli sulatetaan induktiouunissa tai upokkaassa tiukasti kontrolloituun lämpötilaan. Tällä on enemmän merkitystä kuin aloittelijat odottavat: liian kylmänä kaadettu metalli voi jäätyä ennen kuin se täyttää muotin, mikä aiheuttaa väärinkäyntejä ja kylmäsulkuja, kun taas ylikuumentunut metalli imee kaasua ja voi palaa hiekkamuotteihin. Itse kaatamisen tulee olla tasaista ja jatkuvaa, ilman turbulenssia, jotta kuona ja ilma eivät sekoitu valukappaleeseen.
Vaihe 5: Jäähdytä, ravista ja viimeistele
Valattaessa metalli jähmettyy ulkopuolelta sisään ja jäähtymisnopeus vaikuttaa lopulliseen raerakenteeseen ja lujuuteen. Jäähtymisen jälkeen hiekkavalut ravistetaan muotistaan, kun taas sijoitusvalut vapautetaan irrottamalla keraaminen kuori. Portit ja nousuputket leikataan pois, pinta puhdistetaan ruiskupuhalluksella ja osalle voidaan tehdä lämpökäsittely, kriittisten mittojen CNC-työstö ja pintakäsittely, kuten maalaus, pinnoitus tai kiillotus ennen lopputarkastusta.
Tarkempi katsaus kolmeen päämenetelmään
Hiekkavalu
Hiekkavalu on alan työhevonen. Muottimateriaali on edullinen, työkalukustannukset pysyvät alhaisina ja prosessi käsittelee osia muutamasta sadasta grammasta useisiin tonneihin. Tyypillisiä tuotteita ovat sylinterirungot, laippa-akselit, moottorin osat, putkiliitännät ja laivavarusteet. Jaamme työnkulkua edelleen oppaassamme miten hiekkavalu toimii , mukaan lukien kuinka erilaiset hiekkajärjestelmät vaikuttavat lopulliseen pintaan.
 Hiekkavalettu hydraulisylinterikomponentit Hiekkavalettu hydraulisylinteri-aihio, joka soveltuu porausten, pintojen ja kierteiden viimeistelyyn. Koska hiekkavalu käsittelee suuria osia alhaisilla työkalukustannuksilla, se on käytännöllinen reitti raskaissa laitteissa ja teollisuuskoneissa käytettäville sylinterirungoille. Näytä tuote →
Tällaiset osat valetaan karkeiksi aihioiksi, minkä jälkeen ne viimeistellään niin, että poraukset, pinnat ja kierteet täyttävät tiukat toleranssit.
Investointi Casting
Investointivalu, joka tunnetaan myös nimellä vahavalu, tarjoaa hienoimmat yksityiskohdat ja tiukimmat toleranssit näistä kolmesta, mikä usein vähentää tai jopa poistaa koneistuksen. Se on luonnollinen valinta monimutkaisille osille, joissa on ohuet seinät ja sileät pinnat: pumppukomponentit, teräsliittimet, rautapyörät, rautatielaitteistot ja tarkkuuskoneen osat. Koska jokainen vahakuvio kuluu yhden kuoren valmistukseen, kappalekohtainen hinta on korkeampi, mutta koneistuksen säästöt voivat enemmän kuin kompensoida.
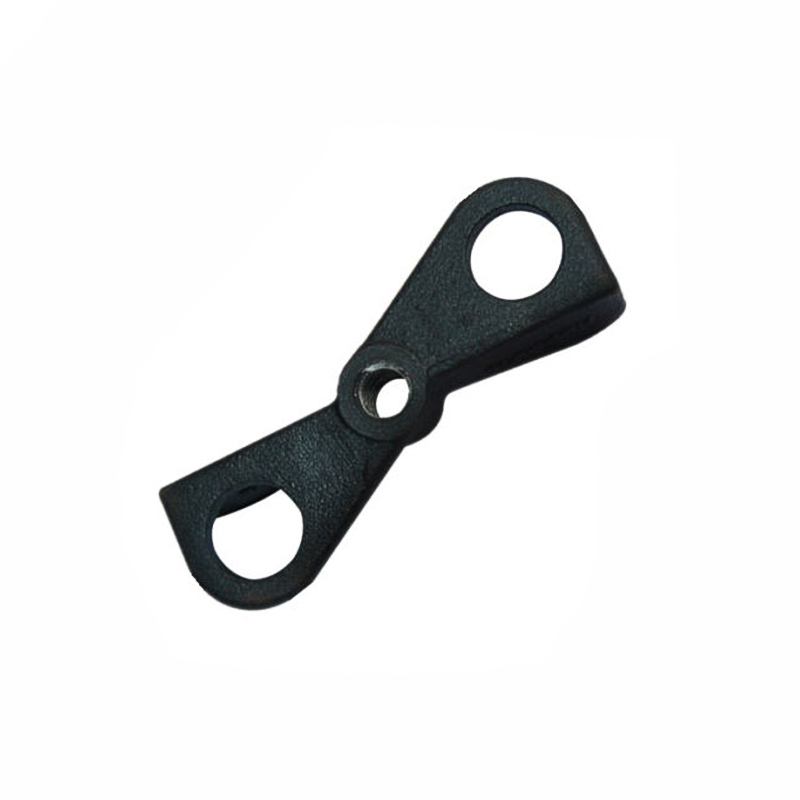 Precision Investment Casting osat Lost-wax-investointivalut tarjoavat hienoja yksityiskohtia, tiukat toleranssit ja sileät valupinnat monimutkaisille ohutseinäisille osille. Hiekkavalukatsauksen jälkeen tämä esimerkki osoittaa, missä kappalekohtaiset kustannukset kompensoidaan koneistuksen vähentämisellä. Näytä tuote →
Die Casting
Painevalu ruiskuttaa sulaa ei-rautametallia - yleensä alumiinia, sinkkiä tai messinkiä - karkaistuun terässuulakkeeseen korkeassa paineessa. Jokainen laukaus kestää vain sekunteja, ja tuloksena saadut osat ovat tiheitä, mitoiltaan yhdenmukaisia ja puhtaita valussa. Koska muotit ovat kalliita, talous suosii suuria määriä; messingin painevalutyömme vaihtelevat koristelaitteistoista tarkkuustoiminnallisiin CNC-työstyksellä viimeisteltyihin komponentteihin.
Laadunvalvonta: Missä hyviä valukappaleita valmistetaan
Metallin kaataminen on vain puolet työstä; vikojen hallinta on paikka, jossa kokenut valimo ansaitsee säilyvyyden. Yleisimmät valuvirheet ja niiden tavanomaiset syyt ovat:
- Huokoisuus – kaasu- tai kutistuvuustyhjät, jotka yleensä johtuvat sulatuskäytännöstä, portin suunnittelusta tai riittämättömästä syötöstä
- Kylmäsammutukset ja väärinkäynnit – metallietu jäätyy ennen muotin täyttymistä, mikä johtuu usein alhaisesta kaatolämpötilasta tai ohuista osista
- Hiekka- ja kuonasulkeumat – valuun upotettu vieras aine, jota valvotaan hiekan laadun ja tasaisen kaatamisen avulla
- Mittavääristymä — johtuu virheellisestä kutistumisvarasta tai rajoituksesta jäähdytyksen aikana
Toimimme ISO9001-pohjaisen laadunvarmistusjärjestelmän alaisena ja tarkastamme valut sulakemiasta mittatarkastuksen ja pintakäsittelyn kautta, jotta ongelmat jäävät kiinni valimossa eikä asiakkaan kokoonpanolinjalla.
Työpajasta tehdaslattialle: Valu tuotantomittakaavassa
Harrastajalle pienen alumiiniosan valaminen kotona voi olla palkitseva viikonloppuprojekti. Komponentille, joka kuljettaa kuormia, tiivistää paineistettua nestettä tai pitää tuotantokoneet käynnissä, teollinen valu on paljon vaativampi tieteenala, jossa yhdistyvät metallurgia, muottitekniikka, lämpökäsittely ja tarkkuustyöstö.
Tämä yhdistelmä on juuri se, minkä ympärille olemme rakentaneet liiketoimintamme. Räätälöityjen valukappaleiden ja takeiden valmistajana viemme asiakkaat piirtämisestä valmiisiin kappaleisiin yhdestä paikasta: teräksen, raudan, alumiinin ja messingin hiekkavalut ja investointivalut; kuolla taonta korkean lujuus komponentit; ja CNC-työstö, maalaus ja pinnoitus hoidetaan talon sisällä. Tyypillinen esimerkki on venttiiliosien valmistus, jossa hiekkavalettu venttiilirungot on tarkkuuskoneistettu niin, että ne asettuvat ja tiivistyvät luotettavasti nestejärjestelmissä.
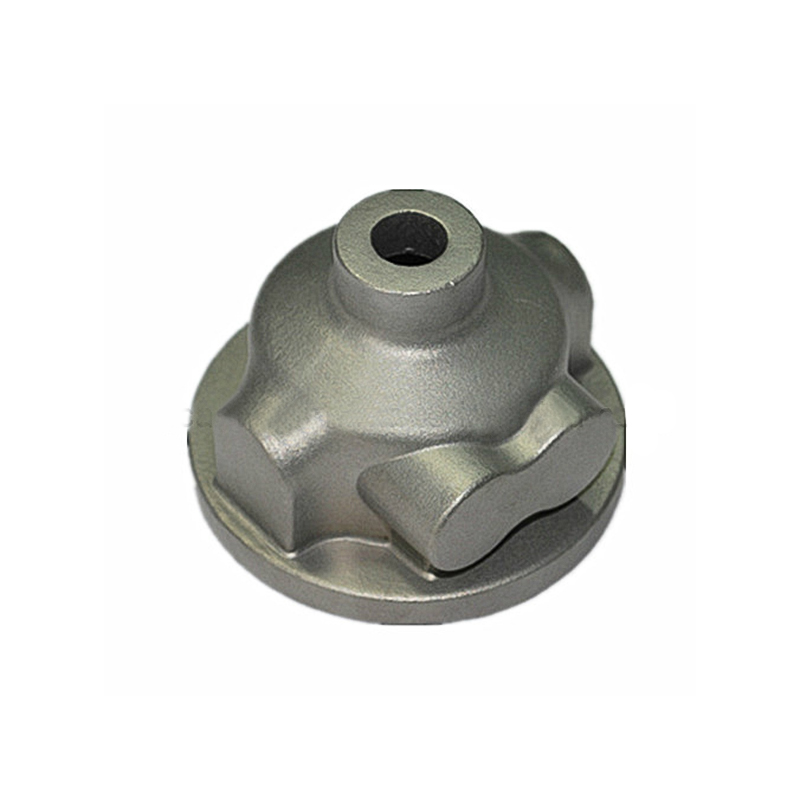 Tarkkuushiekkavaluventtiilin osat Hiekkavalettu venttiilirunko on viimeistelty sisäisellä CNC-työstyksellä, joten ne asettuvat ja tiivistyvät luotettavasti nestejärjestelmissä. Päättävänä esimerkkinä piirtämisestä valmiiksi osaksi -palvelusta, se näyttää kuinka valu ja koneistus yhdistyvät pumppu- ja venttiilikomponenttien osalta. Näytä tuote →
Jos projektisi vaatii valettuja tai taottuja metalliosia, tiimimme osoitteessa Ningbo Yifei Machinery Parts Co., Ltd. tarkistaisi mielellään piirustuksesi ja suosittelee kustannustehokkainta prosessia volyymillesi ja sovelluksellesi.
Metallin valun oppiminen tarkoittaa päätösketjun ymmärtämistä – prosessi, seos, muotti, kaataminen ja viimeistely – ja kuinka kukin niistä muodostaa viimeisen osan. Hallitse nämä perusasiat, ja voit tarkastella melkein mitä tahansa metallikomponenttia ja nähdä sen sisällä olevan valun. Jos haluat mieluummin kumppanin hoitavan koko ketjun puolestasi mallinteosta koneistettuihin, valmiisiin valuihin, lähetä meille piirustuksesi ja anna valimokokemuksemme hoitaa loput.
Valittu laakerinäyttö


Yhteystiedot
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Tuotteet Linkit
Tuotteet Linkit
Ota yhteyttä
Tekijänoikeus ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Kaikki oikeudet pidätetään
 Mukautetut painevalujen valmistajat
